


3LPE (থ্রি-লেয়ার পলিথিন কোটেড পাইপ) প্রলিপ্ত পাইপ একটি ফিউশন-বন্ডেড ইপোক্সি প্রাইমার, একটি কপলিমার আঠালো এবং একটি এক্সট্রুড পলিথিন বাইরের স্তর দ্বারা সুরক্ষিত। আবরণ সিস্টেম বিজোড় বা ঝালাই ইস্পাত লাইন পাইপ উপর প্রয়োগ করা হয়. FBE প্রাইমার সরাসরি বিস্ফোরিত এবং উত্তপ্ত ইস্পাত পৃষ্ঠে প্রয়োগ করা হয়, প্রাথমিক জারা সুরক্ষা ইন্টারফেস তৈরি করে; আঠালো ইপোক্সি এবং পলিথিনের মধ্যে রাসায়নিক এবং যান্ত্রিক বন্ধন প্রদান করে; এবং PE স্তরটি উত্তোলন, পরিবহন, স্টোরেজ, ডিচিং এবং ব্যাকফিলিং এর সময় পাইপকে রক্ষা করার জন্য প্রয়োজনীয় বেধ, শক্ততা এবং আর্দ্রতা প্রতিরোধের সরবরাহ করে। সিস্টেমটি সাধারণত চাপা বা নিমজ্জিত তেল, গ্যাস এবং পরিবহন পাইপলাইন, সংগ্রহের লাইন, নদী ক্রসিং এবং ভিজা বা ক্ষয়কারী মাটির মাধ্যমে রুটগুলির জন্য নির্দিষ্ট করা হয় যেখানে ক্ষয় প্রতিরোধের অবশ্যই প্রভাব, ইন্ডেন্টেশন এবং ঘর্ষণ থেকে সুরক্ষার সাথে মিলিত হতে হবে। HDD ড্র্যাগ, রক ফিল, উন্নত পরিষেবা তাপমাত্রা, বা কংক্রিট ব্যালাস্ট আবরণ, আবরণ শ্রেণী, ঘর্ষণ সুরক্ষা, কাটব্যাক জ্যামিতি এবং ফিল্ড জয়েন্ট সামঞ্জস্যের জন্য প্রকল্প-নির্দিষ্ট যোগ্যতা প্রয়োজন।
একটি 3LPE আবরণ সিস্টেমকে একটি সমন্বিত, মান-ভিত্তিক জারা সুরক্ষা ব্যবস্থা হিসাবে বিবেচনা করা উচিত যা নির্দিষ্ট পরিষেবার শর্তগুলির জন্য ডিজাইন করা, যোগ্য এবং নিয়ন্ত্রিত, এবং তিনটি আবরণ স্তরগুলির একটি সাধারণ সমন্বয় নয়। আবরণ অবশ্যই স্থল-পার্শ্বের দূষণ এবং প্রত্যাশিত তাপচক্রের কার্যকর প্রতিরোধ প্রদান করবে; যাইহোক, এই বৈশিষ্ট্যগুলি অসম্পূর্ণ FBE কভারেজ, অপর্যাপ্ত FBE নিরাময়, বা অপর্যাপ্ত আঠালো আঠালোর জন্য ক্ষতিপূরণের জন্য ব্যবহার করা উচিত নয়।
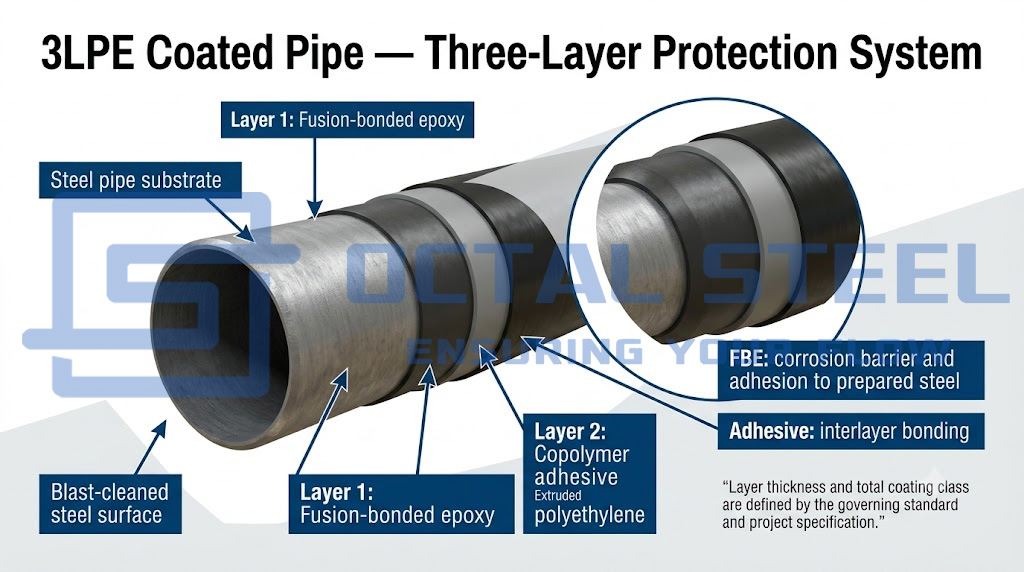
জিএনইই চাপা বা ডুবে থাকা তেল, গ্যাস এবং পরিবহন পাইপলাইনের জন্য বিজোড় বেস পাইপ, HFW/ERW, LSAW এবং SSAW সহ 3LPE প্রলিপ্ত পাইপ সরবরাহ করে। বেস পাইপ এবং আবরণ প্রয়োজনীয়তা API Spec 5L, ISO 3183, ISO 21809-1, DIN 30670-1, CSA Z245.21 এবং অনুমোদিত প্রকল্পের স্পেসিফিকেশনগুলির সাথে সমন্বয় করা যেতে পারে। নিম্নলিখিত সারণীটি 3PE আবরণ সিস্টেমের প্রতিটি স্তরের কার্যকারিতা এবং প্রাথমিক গ্রহণযোগ্যতা উদ্বেগকে আলাদা করে।
| আচ্ছাদন স্তর | উপাদান | ইঞ্জিনিয়ারিং ফাংশন | প্রাথমিক স্বীকৃতি উদ্বেগ |
|---|---|---|---|
| প্রথম স্তর | ফিউশন বন্ডেড ইপোক্সি (এফবিই) | প্রস্তুত ইস্পাত মেনে চলে এবং প্রাথমিক জারা সুরক্ষা ইন্টারফেস প্রদান করে | পৃষ্ঠের পরিচ্ছন্নতা, প্রোফাইল, প্রয়োগের তাপমাত্রা, নিরাময় এবং ফিল্ম ধারাবাহিকতা |
| দ্বিতীয় স্তর | কপোলিমার বা গ্রাফ্ট আঠালো | রাসায়নিক এবং যান্ত্রিকভাবে ইপোক্সিকে পলিথিন স্তরের সাথে সংযুক্ত করে | উপাদান সামঞ্জস্য, এক্সট্রুশন তাপমাত্রা এবং অ্যাপ্লিকেশন উইন্ডো |
| তৃতীয় স্তর | এক্সট্রুড পলিথিন | আর্দ্রতা প্রতিরোধের প্রদান করে এবং প্রভাব, ইন্ডেন্টেশন এবং ঘর্ষণ থেকে অন্তর্নিহিত স্তরগুলিকে রক্ষা করে | মোট বেধ, ধারাবাহিকতা, প্রভাব প্রতিরোধ এবং হ্যান্ডলিং ক্ষতি |
3LPE প্রলিপ্ত পাইপের স্পেসিফিকেশন
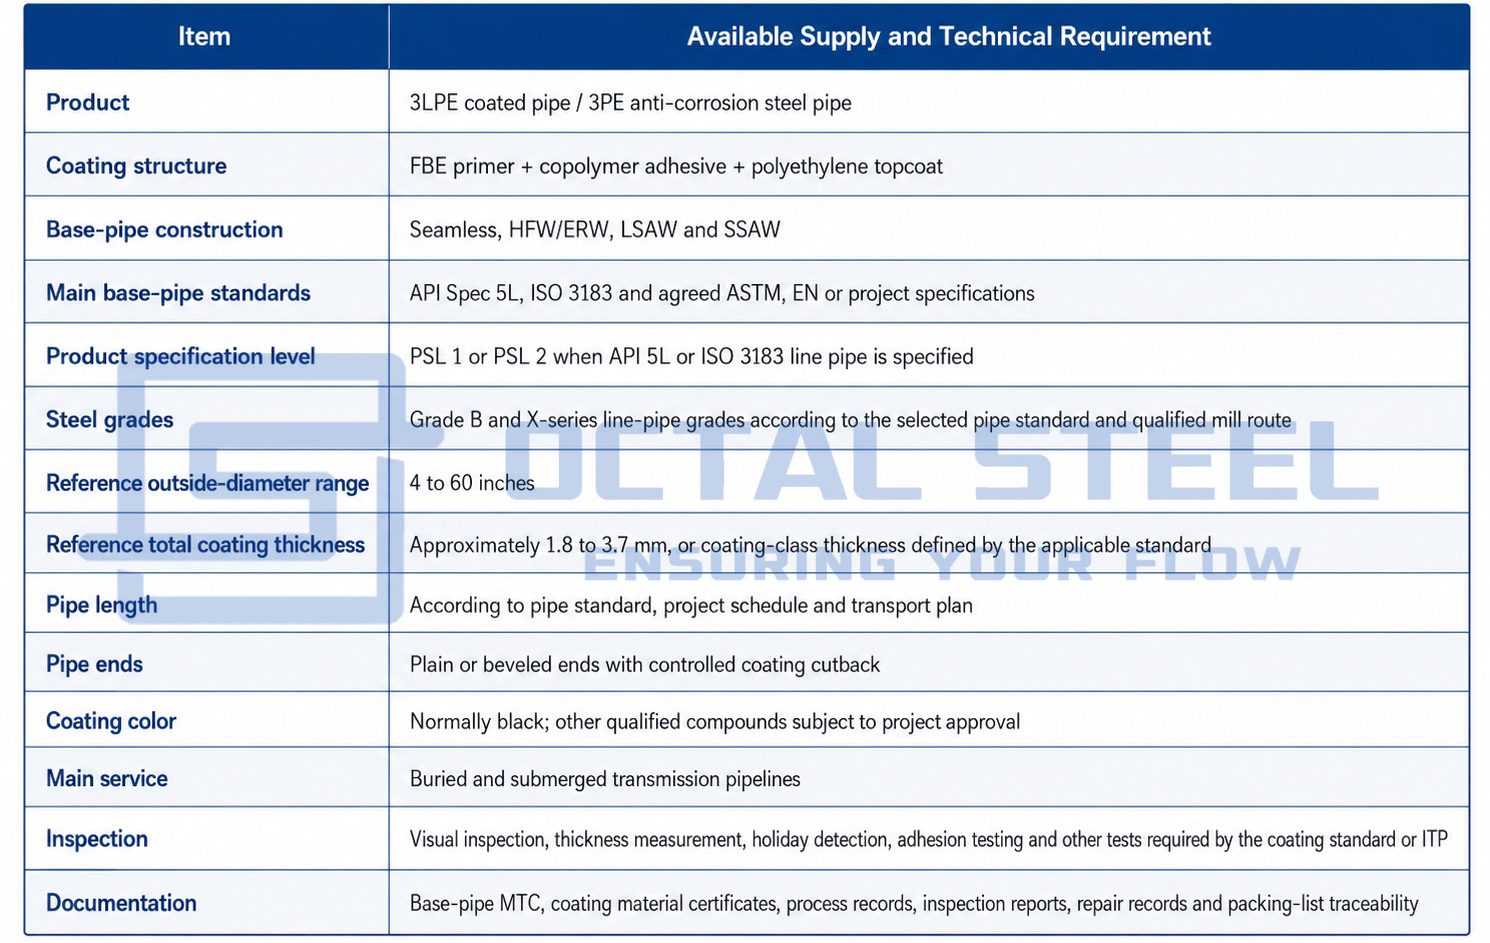
সরবরাহের পরিসীমা 4-60 ইঞ্চি এবং আবরণ রেফারেন্সের পরিসীমা প্রায় 1.8-3.7 মিমি। চূড়ান্ত প্রাপ্যতা বেস পাইপের মাত্রা, লেপ লাইনের ক্ষমতা, আবরণ শ্রেণী এবং প্রকল্পের যোগ্যতার উপর নির্ভর করে।
ডাউনলোড করুন: 3LPE_Coated_Pipe_Specification_and_Ordering_Guide.pdf
3LPE পাইপলাইন স্ট্যান্ডার্ড এবং কমপ্লায়েন্স
বেস পাইপ এবং বাইরের আবরণ বিভিন্ন প্রযুক্তিগত নথি দ্বারা নিয়ন্ত্রিত হয়। বেস পাইপ শংসাপত্র ইস্পাত পণ্য নিশ্চিত করে। এটি একা নিশ্চিত করে না যে বাহ্যিক আবরণটি প্রকল্পের আবরণের স্পেসিফিকেশন পূরণ করে।
| নিয়ম | একটি 3LPE পাইপ অর্ডারে স্কোপ |
|---|---|
| ISO 21809-1:2018 | চাপা বা নিমজ্জিত ইস্পাত পাইপের জন্য উদ্ভিদ-প্রয়োগিত তিন-স্তর PE এবং PP বহিরাগত আবরণ |
| DIN 30670-1:2024 | ইস্পাত পাইপ এবং জিনিসপত্রের উপর কারখানা-প্রয়োগিত এক্সট্রুড পলিথিন আবরণ |
| CSA Z245.21:22 | ইস্পাত পাইপের জন্য উদ্ভিদ-প্রয়োগিত পলিথিন আবরণের যোগ্যতা, প্রয়োগ, পরিদর্শন, পরীক্ষা, পরিচালনা এবং সংরক্ষণ |
| API স্পেক 5L | বিজোড় এবং ঝালাই ইস্পাত লাইন পাইপ জন্য উত্পাদন এবং গ্রহণযোগ্যতা প্রয়োজনীয়তা |
| ISO 3183:2019 | পাইপলাইন পরিবহন ব্যবস্থার জন্য PSL 1 এবং PSL 2 বিজোড় এবং ঝালাই করা ইস্পাত পাইপ |
| ISO 8501-1 | আবরণ আগে ইস্পাত পৃষ্ঠ পরিচ্ছন্নতার চাক্ষুষ মূল্যায়ন |
| ISO 8502 সিরিজ | ধুলো, দ্রবণীয় লবণ এবং অন্যান্য পৃষ্ঠ দূষক মূল্যায়ন |
| ISO 8503 সিরিজ | বিস্ফোরিত পৃষ্ঠের প্রোফাইলের পরিমাপ এবং মূল্যায়ন |
| প্রজেক্ট লেপ স্পেসিফিকেশন | তাপমাত্রা শ্রেণী, পুরুত্ব শ্রেণী, কাটব্যাক, পরীক্ষার ফ্রিকোয়েন্সি, গ্রহণযোগ্যতার মানদণ্ড এবং ডকুমেন্টেশন |
ISO 3183:2019 এর 2026 সংশোধনের পরেও বৈধ থাকে এবং বিজোড় এবং ঢালাই করা স্টিল পাইপ পাইপ PSL 1 এবং PSL 2 কভার করে। DIN DIN 30670-1:2024-কে বর্তমান ফ্যাক্টরি-প্রয়োগিত এক্সট্রুডেড PE লেপ মান হিসাবে তালিকাভুক্ত করে, যেখানে CSA Z245.21, পরীক্ষা-নিরীক্ষা, পরীক্ষা-নিরীক্ষা, পরীক্ষা-নিরীক্ষার প্রয়োজন রয়েছে: আবরণ পরিচালনা এবং সঞ্চয়.
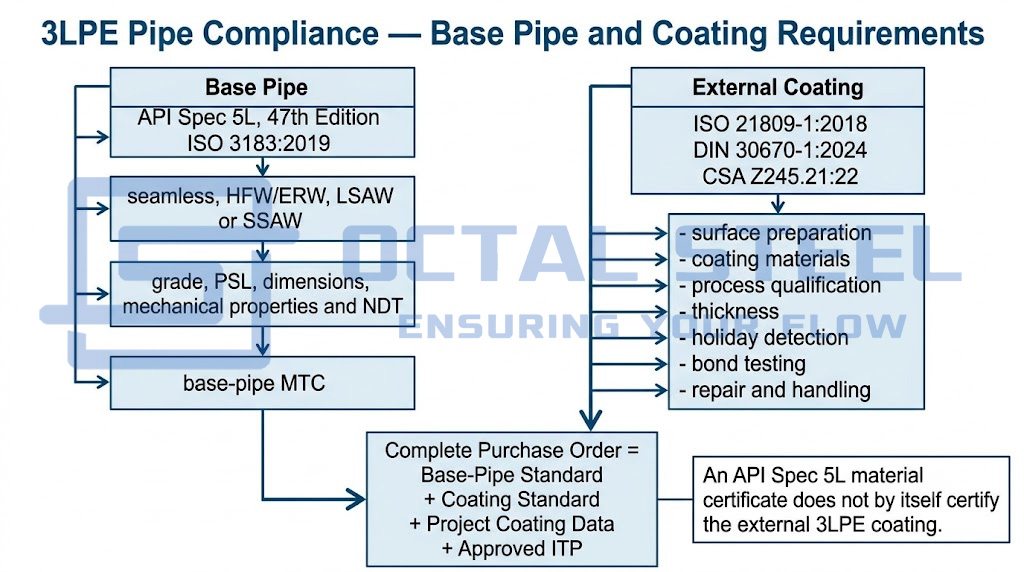
অতএব, একটি ক্রয় আদেশ উভয় নথি সনাক্ত করা উচিত, উদাহরণস্বরূপ:
API স্পেক 5L PSL 2 লাইনের পাইপ 3LPE বাইরের আবরণ সহ ISO 21809-1 এর সাথে মানানসই, নির্দিষ্ট আবরণ শ্রেণী, নকশা তাপমাত্রা, ন্যূনতম বেধ, কাটব্যাক এবং প্রকল্প ITP সহ।
শুধুমাত্র “API 5L 3LPE পাইপ” লিখলে আবরণ শ্রেণী এবং গ্রহণযোগ্যতার প্রয়োজনীয়তা অসম্পূর্ণ থাকে।
3LPE আবরণ প্রতিনিধি বেধ
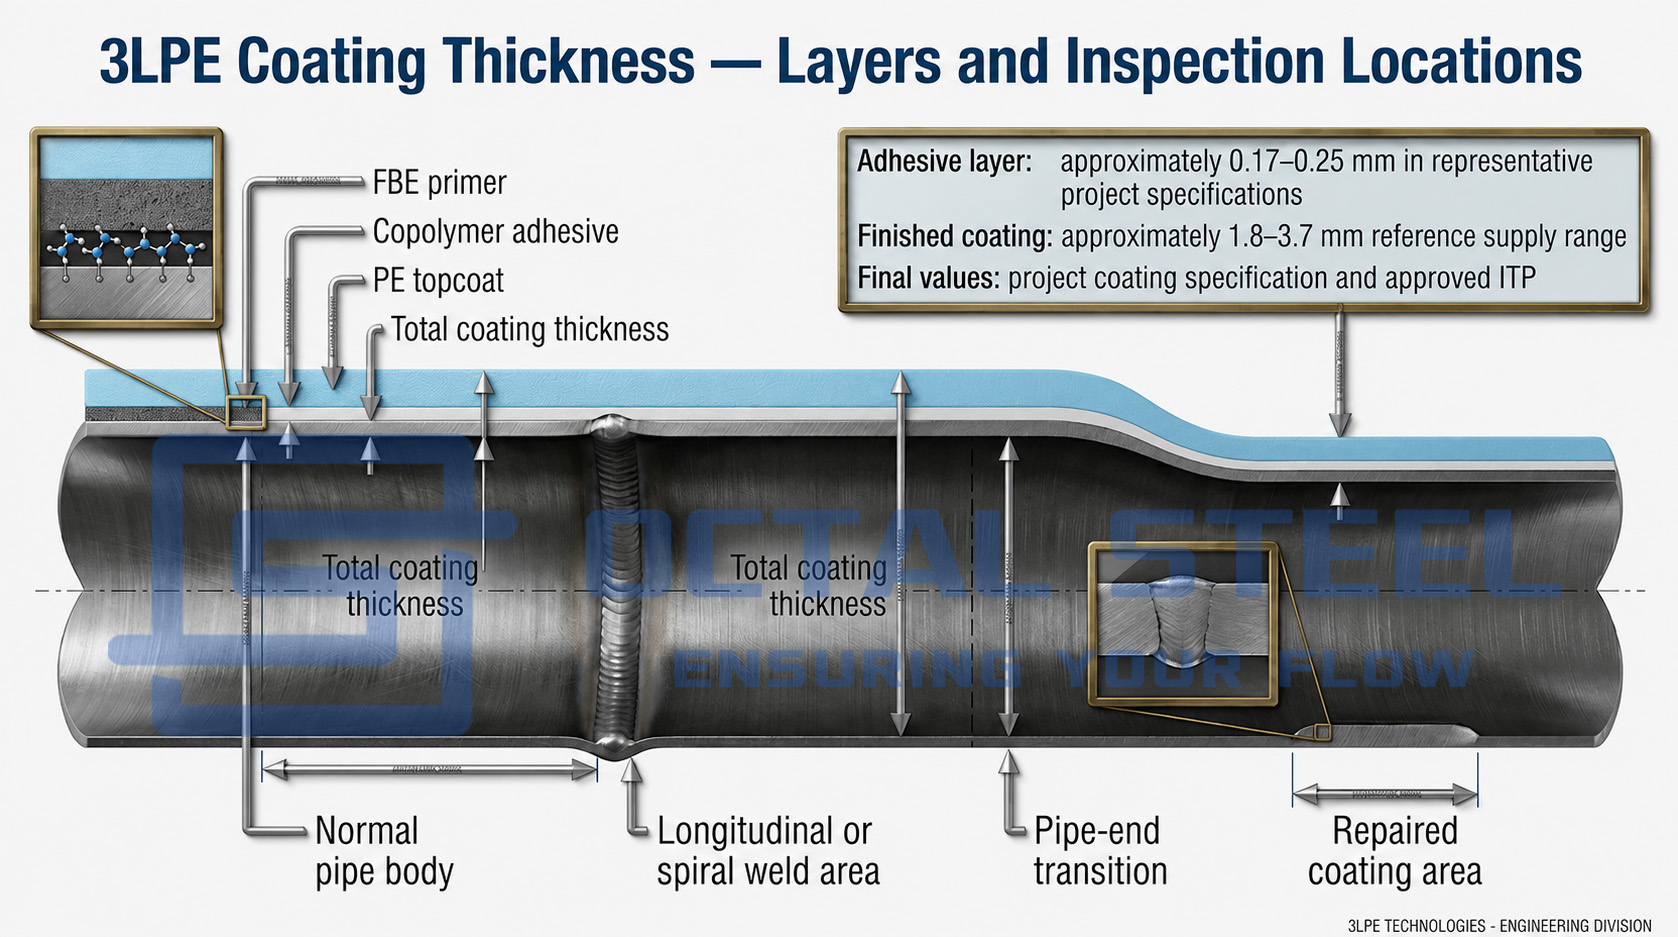
একটি 3LPE পাইপের মোট বেধ পাইপের ব্যাস, আবরণ শ্রেণী, পরিষেবার তাপমাত্রা, পরিচালনার ঝুঁকি এবং প্রকল্পের স্পেসিফিকেশন দ্বারা নির্ধারিত হয়। এটিকে একটি একক সর্বজনীন মান হিসাবে বিবেচনা করা উচিত নয়।
একটি প্রতিনিধি সিস্টেম অন্তর্ভুক্ত হতে পারে:
- FBE প্রাইমার: সাধারণত ন্যূনতম শুষ্ক ফিল্ম বেধ হিসাবে নির্দিষ্ট করা হয়;
- আঠালো স্তর: সাধারণত প্রায় 0.17-0.25 মিমি প্রজেক্ট স্পেসিফিকেশনে;
- PE স্তর: প্রয়োজনীয় মোট বেধ অর্জনের জন্য সামঞ্জস্য করা হয়েছে;
- মোট সমাপ্ত আবরণ: সাধারণত মান পণ্য পরিসীমা জন্য প্রায় 1.8-3.7 মিমি মধ্যে.
এই পরিসংখ্যানগুলি রেফারেন্স মান, স্বয়ংক্রিয় গ্রহণযোগ্যতার মানদণ্ড নয়। প্রকাশিত অপারেটর স্পেসিফিকেশন দেখায় যে ন্যূনতম মোট বেধ পাইপের OD এর উপর নির্ভর করে পরিবর্তিত হতে পারে। একটি পাবলিক প্রজেক্ট স্পেসিফিকেশন, উদাহরণস্বরূপ, 2.5, 2.8, 3.0 এবং 3.3 মিমি এর ন্যূনতম বেধের বিভাগগুলিকে পাইপ ব্যাসের ক্রমবর্ধমান গ্রুপের জন্য সংজ্ঞায়িত করে।
RFQ অবশ্যই নির্দেশ করবে:
- ন্যূনতম FBE বেধ;
- ন্যূনতম আঠালো বেধ;
- ন্যূনতম মোট আবরণ বেধ;
- স্বাভাবিক বা চাঙ্গা আবরণ শ্রেণী;
- অনুমোদিত ন্যূনতম নীচে স্থানীয় বেধ;
- বেধ পরিমাপের ফ্রিকোয়েন্সি;
- অতিরিক্ত ঘর্ষণ প্রতিরোধী সুরক্ষা প্রয়োজন হলে.
3LPE বনাম FBE বনাম 3LPP আবরণ
FBE, 3LPE এবং 3LPP হল উদ্ভিদ-প্রয়োগিত পাইপ আবরণ সিস্টেম যা একে অপরের সাথে সম্পর্কিত। FBE প্রস্তুত ইস্পাত পৃষ্ঠে সরাসরি ক্ষয় বাধা তৈরি করে এবং একা বা 3LPE এবং 3LPP সিস্টেমে প্রাইমার কোট হিসাবে ব্যবহার করা যেতে পারে। 3LPE প্রভাব, ঘর্ষণ এবং আর্দ্রতা প্রতিরোধের উন্নতি করতে একটি আঠালো এবং একটি পলিথিন স্তর যুক্ত করে, যখন 3LPP উচ্চ তাপমাত্রায় আরও ভাল কর্মক্ষমতা প্রদানের জন্য পলিপ্রোপিলিন ব্যবহার করে।
এই সিস্টেমগুলির মধ্যে পছন্দ অপারেটিং তাপমাত্রা, ইনস্টলেশন পদ্ধতি, মাটি এবং ভরাট অবস্থা, ট্যাম্পারিং ঝুঁকি, ফিল্ড বন্ড সামঞ্জস্য এবং সম্পূর্ণ আবরণ সিস্টেমের যোগ্য সীমার উপর নির্ভর করে। নিম্নলিখিত সারণীটি এর গঠন, পরিষেবার আচরণ, পরিদর্শন ফোকাস এবং প্রধান নির্বাচন বিধিনিষেধ তুলনা করে।
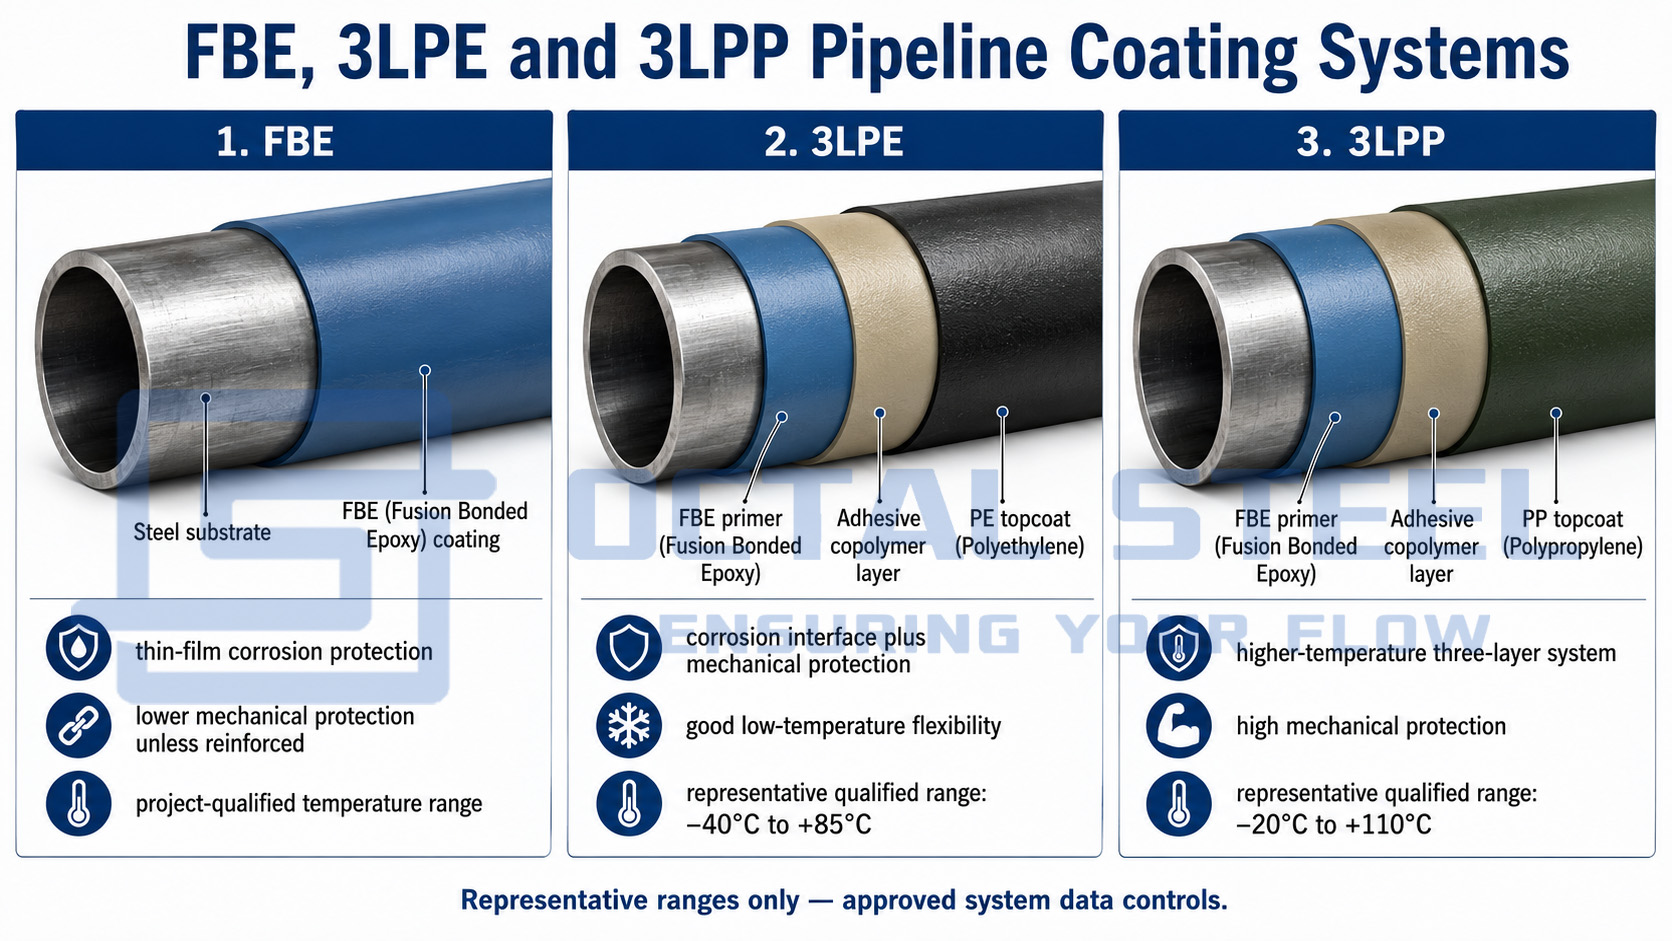
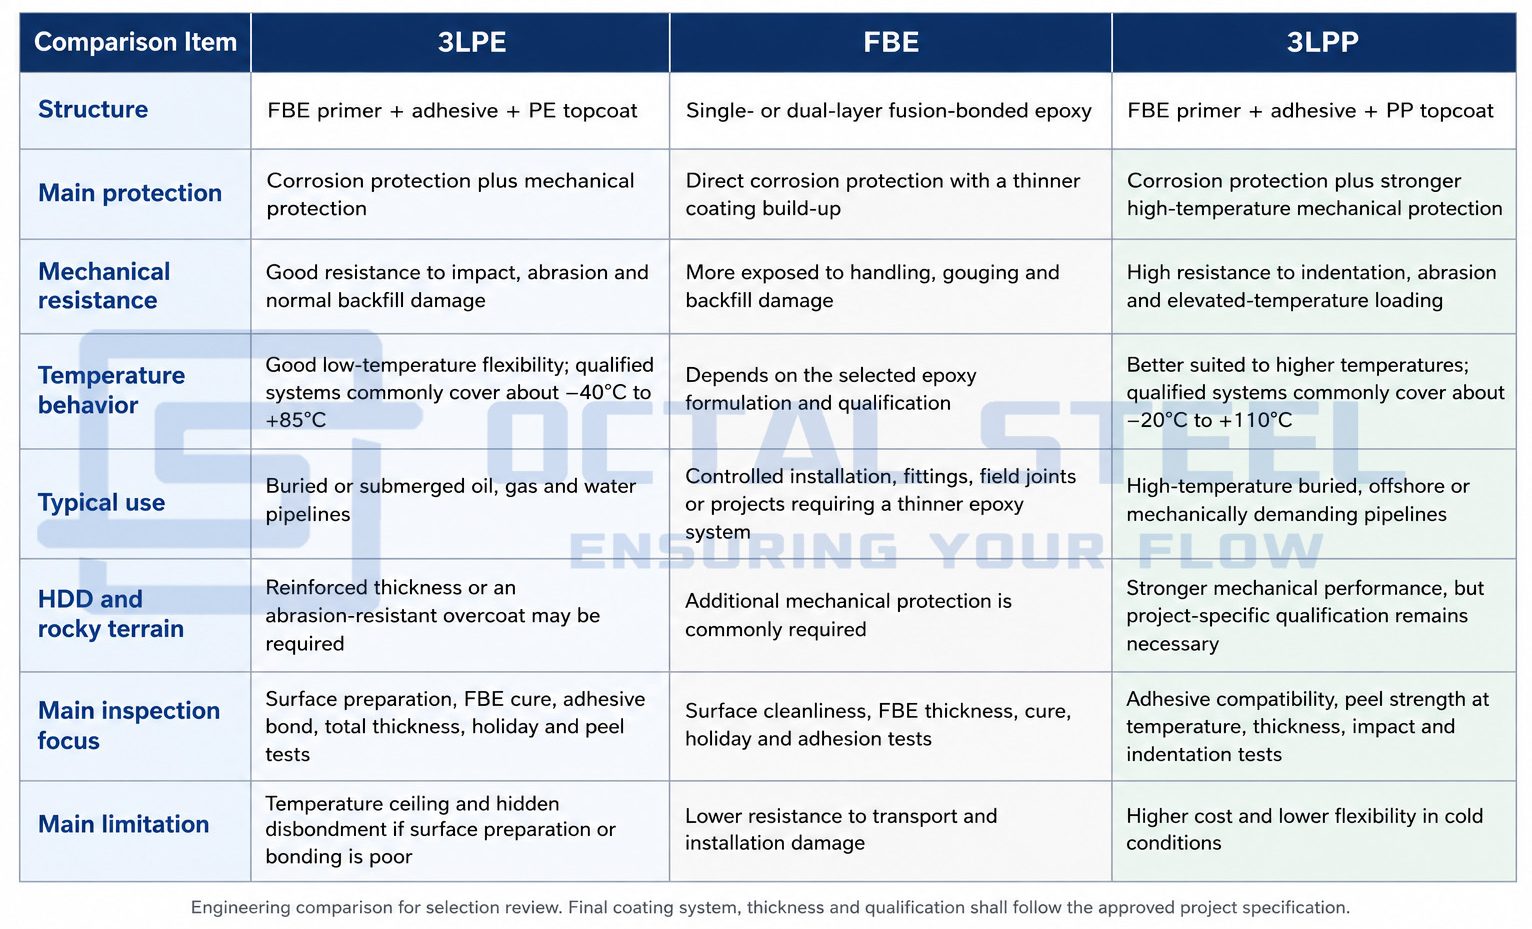
দেখানো তাপমাত্রার রেঞ্জ হল যোগ্য সিস্টেমের প্রতিনিধি মান। চূড়ান্ত নির্বাচন অবশ্যই অনুমোদিত আবরণ প্রযুক্তিগত শীট, অপারেটিং তাপমাত্রা, ইনস্টলেশন পদ্ধতি, ব্যাকফিল অবস্থা এবং প্রকল্পের স্পেসিফিকেশন অনুসরণ করতে হবে।
ডাউনলোড করুন: 3LPE_vs_FBE_vs_3LPP_Coating_Selection_Guide_Final.pdf
2LPE এর তুলনায় 3LPE
একটি দুই-কোট পিই সিস্টেম সাধারণত স্ট্যান্ড-অ্যালোন এফবিই প্রাইমার বাদ দেয় বা একটি সরলীকৃত প্রাইমার/আঠালো ব্যবস্থা ব্যবহার করে। একটি সম্পূর্ণ 3LPE সিস্টেম একটি স্বতন্ত্র ইপোক্সি-ইস্পাত জারা বাধা, একটি বন্ধন স্তর এবং একটি পৃথক বাইরের যান্ত্রিক স্তর প্রদান করে।
দুটি সিস্টেমকে বিনিময়যোগ্য হিসাবে বিবেচনা করা উচিত নয়। প্রকল্প নিশ্চিত করতে হবে:
- FBE প্রাইমার বাধ্যতামূলক কিনা;
- প্রয়োজনীয় ক্যাথোডিক রিলিজ কর্মক্ষমতা;
- তাপমাত্রা শ্রেণী;
- বেধ বর্গ;
- পরীক্ষা পদ্ধতি;
- ক্ষেত্রের যুগ্ম আবরণ সঙ্গে সামঞ্জস্যপূর্ণ.
3LPE প্রলিপ্ত পাইপের ওজন
একটি সমাপ্ত প্রলিপ্ত পাইপের ওজন হল খালি ইস্পাত পাইপের ভর এবং সমস্ত আবরণ স্তরের ভরের সমষ্টি।
প্রতিটি আবরণ স্তরের জন্য:
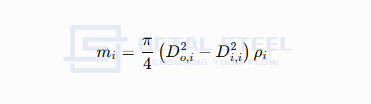
কোথায়:
- মিইয়োপ্রতি মিটারে=আবরণ ভর;
- dশুনলামসেই স্তরটি প্রয়োগ করার পরে=বাইরের ব্যাস;
- di, iসেই স্তরটি প্রয়োগ করার আগে ব্যাস =;
- YOইয়োআবরণ উপাদানের ঘনত্ব =।
প্রলিপ্ত পাইপের মোট ভর হল:
মিমোট= মিইস্পাত+মিএফবিই+মিআঠালো+মিপিই
চালান পরিকল্পনার জন্য, গণনাটি অবশ্যই বিবেচনা করতে হবে:
- উভয় প্রান্তে দৈর্ঘ্য আনকোটেড (কাটব্যাক);
- আবরণ প্রকৃত গড় বেধ;
- অস্থায়ী কাপলিং, শেষ রক্ষাকারী বা প্লাগ;
- মেরামতের উপাদান;
- বান্ডিল, দোলনা এবং প্যাকেজিংয়ের ওজন।
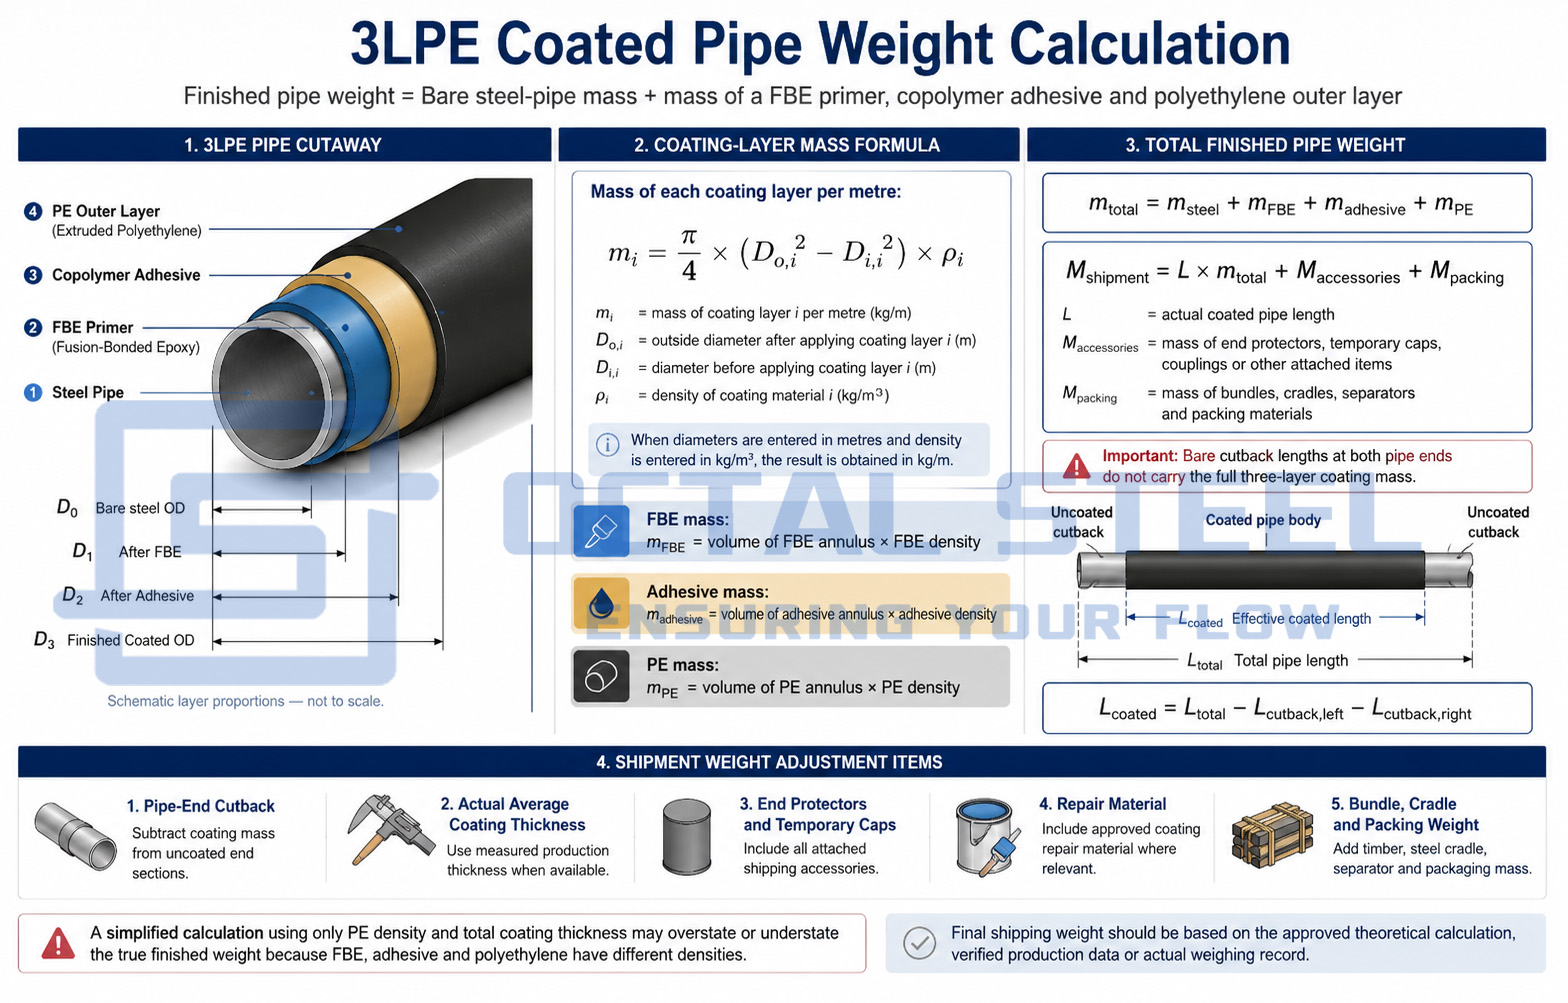
শুধুমাত্র PE ঘনত্ব এবং মোট আবরণের পুরুত্ব ব্যবহার করে একটি সরলীকৃত গণনা প্রকৃত মূল্যকে অতিরিক্ত মূল্যায়ন বা অবমূল্যায়ন করতে পারে, কারণ FBE, আঠালো এবং পলিথিনের বিভিন্ন ঘনত্ব রয়েছে। চূড়ান্ত শিপিং ওজন অনুমোদিত তাত্ত্বিক গণনা বা প্রকৃত উত্পাদন ওজন রেকর্ডের উপর ভিত্তি করে হতে হবে।
3LPE আবরণ উত্পাদন প্রক্রিয়া
1. বেস পাইপলাইনের অভ্যর্থনা এবং পরিচয় যাচাইকরণ
প্রতিটি পাইপ তার উত্পাদন রেকর্ডের বিরুদ্ধে প্রাপ্ত হয়। পাইপ নম্বর, ঢালা নম্বর, মান, গ্রেড, OD, প্রাচীর বেধ, দৈর্ঘ্য এবং শেষ প্রস্তুতি আবরণ আগে যাচাই করা হয়.
পৃষ্ঠের ত্রুটিগুলি যা আবরণ প্রয়োগে হস্তক্ষেপ করতে পারে - যেমন ফ্লেক্স, ওয়েল্ড স্প্যাটার, গভীর স্ক্র্যাচ, ল্যামিনেশন বা তীক্ষ্ণ প্রক্ষেপণ - চিহ্নিত করা হয় এবং নিষ্পত্তি করা হয়। গ্রাইন্ডিং বেস পাইপের গ্রহণযোগ্যতার প্রয়োজনের নীচে অবশিষ্ট প্রাচীরের বেধকে কমাতে হবে না।
2. তেল, গ্রীস এবং দূষক অপসারণ
ঘষিয়া তুলিয়া ফেলিতে সক্ষম ব্লাস্টিংয়ের আগে তেল, গ্রীস, লবণ, চিহ্নিত আঠালো এবং অন্যান্য দূষিত পদার্থগুলি সরানো হয়। দূষিত পৃষ্ঠের বিস্ফোরণ প্রোফাইলে ধ্বংসাবশেষ এম্বেড করতে পারে এবং ইপোক্সির দীর্ঘমেয়াদী আনুগত্য হ্রাস করতে পারে।
পরিচ্ছন্নতার রেকর্ডে অবশ্যই পরিদর্শনের পদ্ধতি, ভোগ্য সামগ্রী এবং ফলাফল সনাক্ত করতে হবে।
3. ঘষিয়া তুলিয়া ফেলিতে সক্ষম বিস্ফোরণ দ্বারা পরিষ্কার করা
পাইপের বাইরের পৃষ্ঠটি অনুমোদিত আবরণের স্পেসিফিকেশন দ্বারা প্রয়োজনীয় পরিচ্ছন্নতার মাত্রায় পরিষ্কার করা হয়, সাধারণত ISO 8501-1 প্রতি Sa 2½ এর সমতুল্য সাদা ধাতুর কাছাকাছি।
প্রস্তুত পৃষ্ঠ যাচাই করার জন্য চেক করা হয়:
- চাক্ষুষ পরিচ্ছন্নতা;
- অ্যাঙ্কর প্রোফাইল;
- ধুলো দূষণ;
- প্রয়োজন হলে দ্রবণীয় লবণ;
- ইস্পাত ত্রুটি পুনরায় প্রকাশ;
- আর্দ্রতা বা ফ্ল্যাশ জারণ।
ISO 8501-1 প্রস্তুতির ভিজ্যুয়াল ডিগ্রীগুলিকে সংজ্ঞায়িত করে, যখন ISO 8503 এর পদ্ধতিগুলি বিস্ফোরিত পৃষ্ঠের প্রোফাইল মূল্যায়ন করতে ব্যবহৃত হয়।
4. পাইপ গরম করা
পাইপটি যোগ্য FBE অ্যাপ্লিকেশন তাপমাত্রায় উত্তপ্ত হয়। তাপমাত্রা ক্যালিব্রেটেড যন্ত্রের সাহায্যে পরিমাপ করা হয় এবং লাইনের গতি, ব্যাস এবং পাইপের প্রাচীরের বেধ সহ রেকর্ড করা হয়।
অনুমোদিত তাপমাত্রা উইন্ডো অবশ্যই আবরণ উপাদান সরবরাহকারীর ডেটা এবং যোগ্য আবেদন পদ্ধতির স্পেসিফিকেশন অনুসরণ করবে। যোগ্য উইন্ডোর নীচে FBE প্রয়োগ করা নিরাময় এবং আনুগত্য হ্রাস করতে পারে। অতিরিক্ত তাপমাত্রা পাউডারের ক্ষতি করতে পারে বা ইপোক্সি এবং আঠালোর মধ্যে মিথস্ক্রিয়া পরিবর্তন করতে পারে।
5. FBE প্রাইমারের প্রয়োগ
ইলেক্ট্রোস্ট্যাটিক চার্জযুক্ত ইপোক্সি পাউডার উত্তপ্ত স্টিলের উপর স্প্রে করা হয়। পাউডার গলে যায়, প্রবাহিত হয় এবং নিরাময় শুরু করে, প্রধান অ্যান্টি-জারা স্তর গঠন করে।
FBE অ্যাপ্লিকেশনের নিয়ন্ত্রণ অন্তর্ভুক্ত:
- পাউডার ব্যাচ;
- কুমারী/পুনরুদ্ধার পাউডারের অনুপাত যেখানে পুনর্ব্যবহার করার অনুমতি দেওয়া হয়;
- স্প্রে বন্দুকের অবস্থা;
- পাইপের তাপমাত্রা;
- লাইন গতি;
- জেলেশন এবং নিরাময় আচরণ;
- ন্যূনতম শুষ্ক ফিল্ম বেধ.
6. আঠালো আবেদন
কপোলিমার আঠালো প্রয়োগ করা হয় যখন FBE যোগ্য বন্ড উইন্ডোর মধ্যে থাকে। এর প্রয়োগের সময়টি গুরুত্বপূর্ণ: স্তরটি অবশ্যই ইপোক্সির সাথে সঠিকভাবে যোগাযোগ করবে এবং একই সময়ে, পলিথিন স্তরটি গ্রহণ করবে।
FBE এবং আঠালো প্রয়োগের মধ্যে এক্সট্রুশন তাপমাত্রা, প্রবাহের হার এবং সময় রেকর্ড করা হয়।
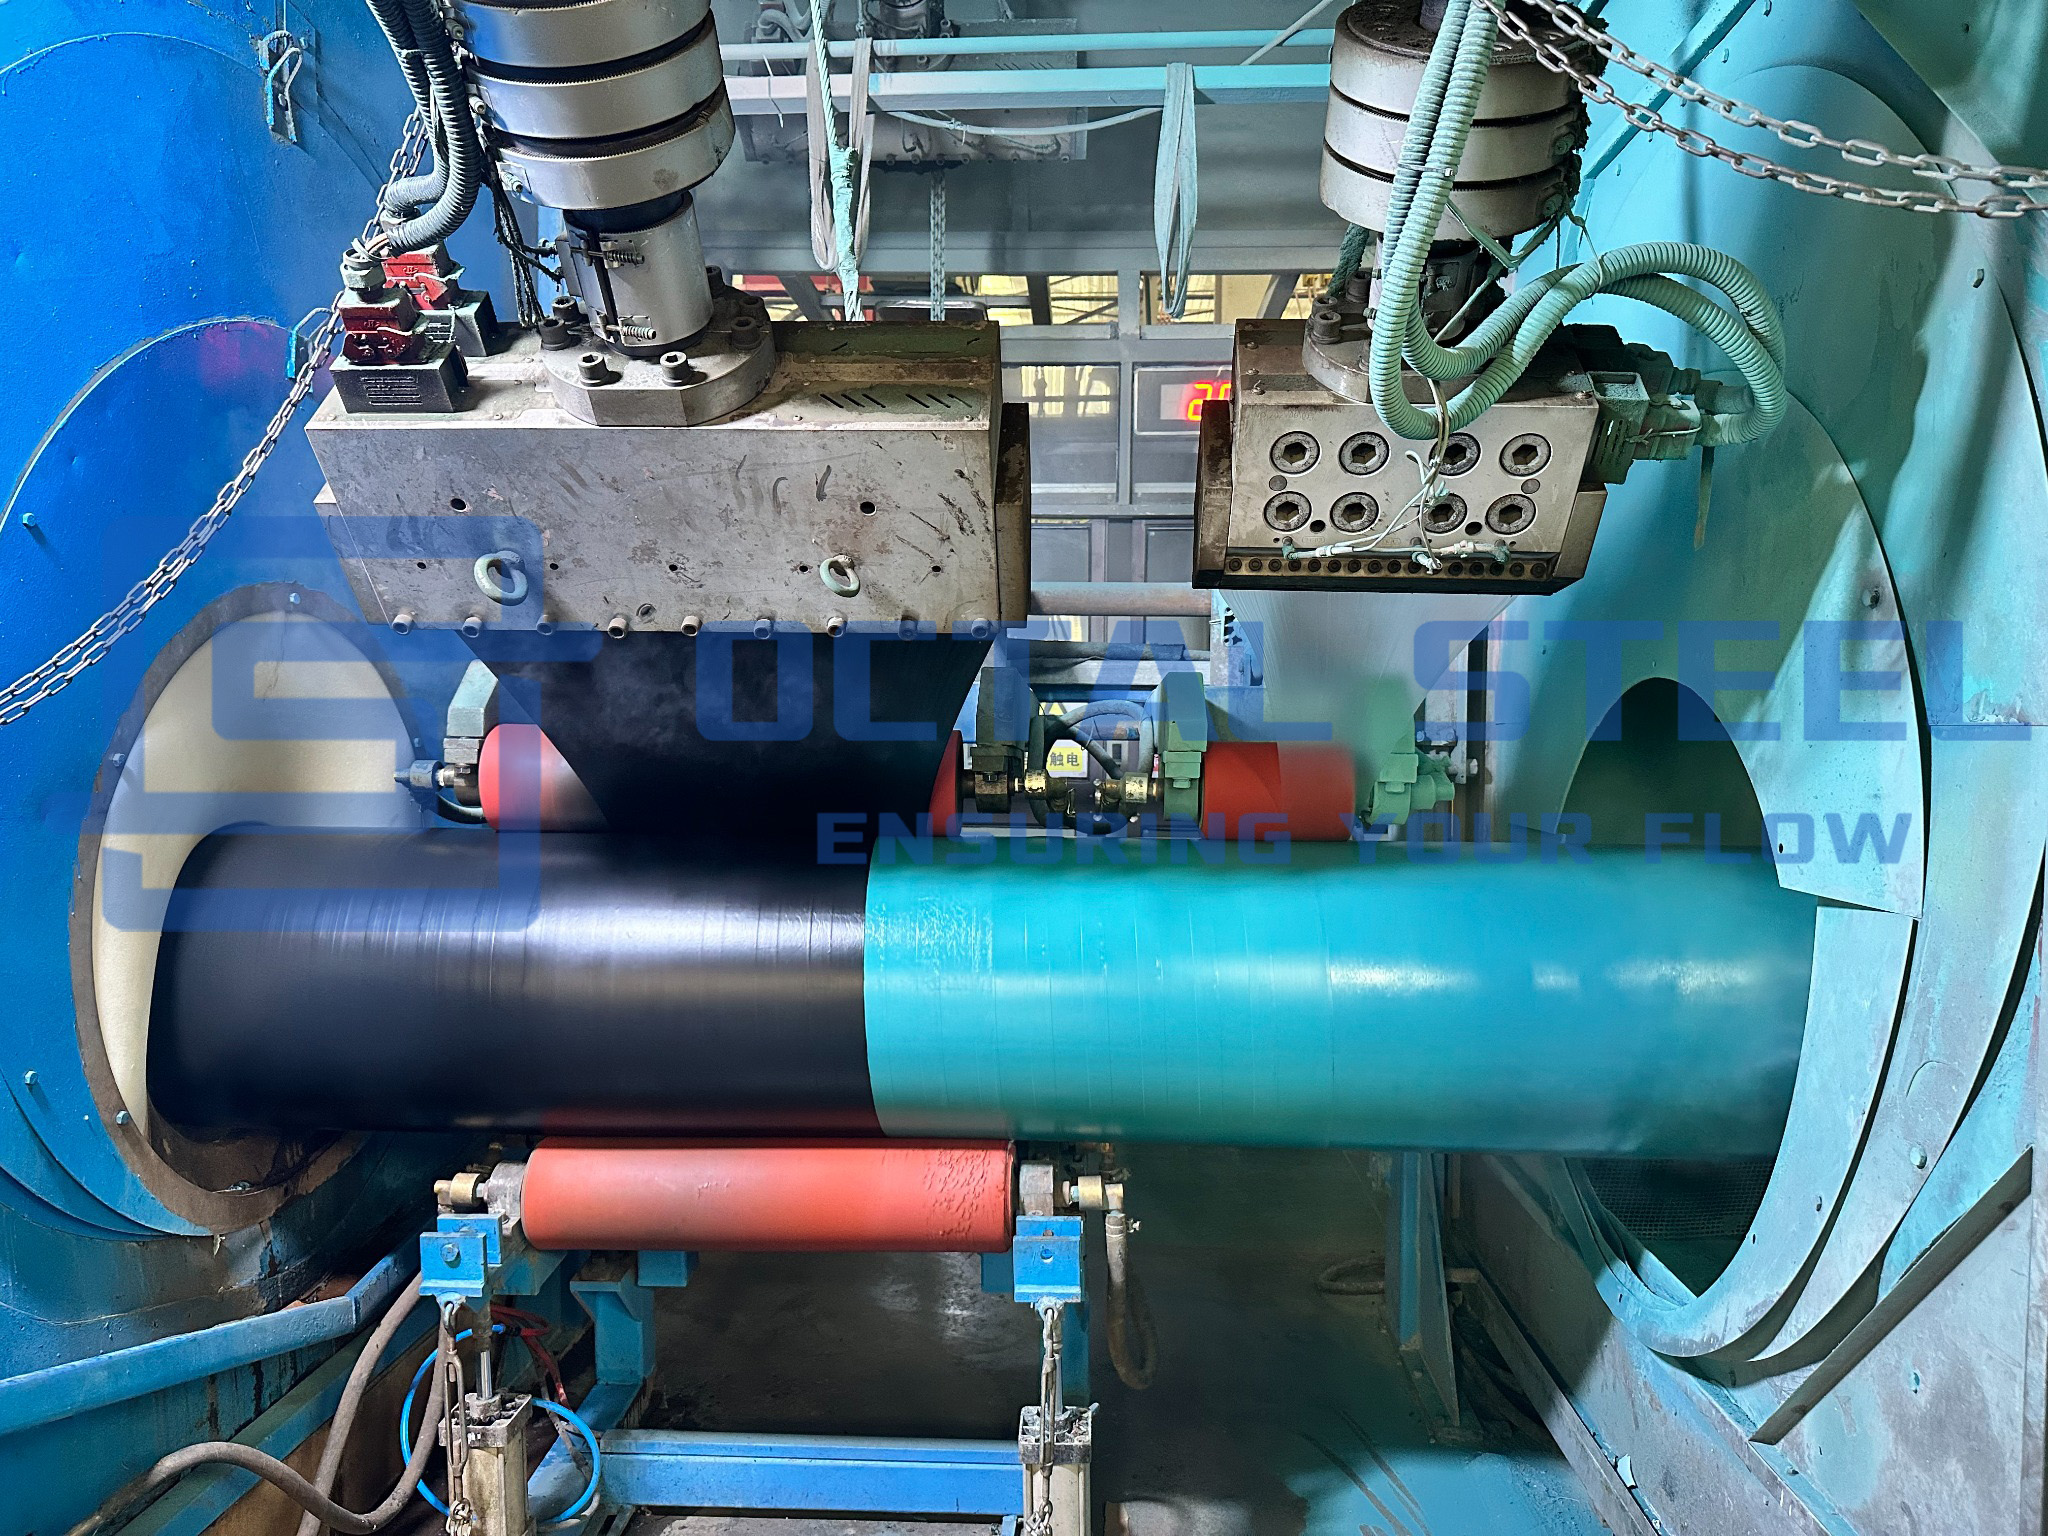
7. পলিথিন এক্সট্রুশন
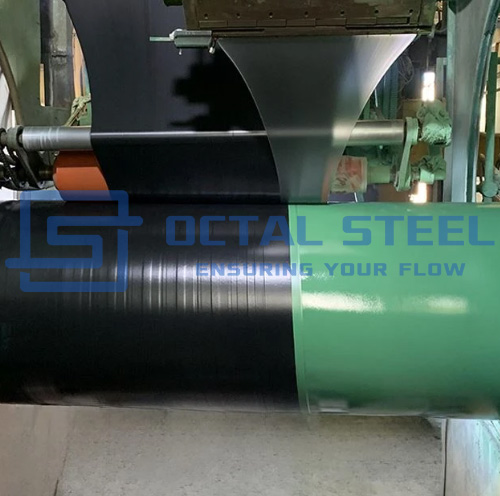
বাইরের PE স্তরটি এক্সট্রুশনের মাধ্যমে প্রয়োগ করা হয় এবং আটকে থাকা বাতাস, দুর্বল ওভারল্যাপ এলাকা এবং অনুদৈর্ঘ্য বা সর্পিল ওয়েল্ড সিমের কাছাকাছি ফাঁক এড়াতে আঠালোর উপর চাপ দেওয়া হয়।
নির্দিষ্ট সামগ্রিক আবরণ শ্রেণী অর্জন করতে বাইরের স্তরের বেধ নিয়ন্ত্রণ করা হয়।
8. কুলিং এবং টেম্পারিং
লেপযুক্ত পাইপটি একটি যোগ্য পদ্ধতির অধীনে ঠাণ্ডা করা হয় যতক্ষণ না এটি আবরণের বিকৃতি বা ক্ষতি ছাড়াই পরিচালনা এবং পরিদর্শন করা যায়।
শীতল অবস্থার মধ্যে ফাটল, ওয়ার্পিং, ডিলামিনেশন বা অনিয়ন্ত্রিত অবশিষ্ট স্ট্রেস প্রবর্তন করা উচিত নয়।
9. পাইপের শেষের কাটব্যাক
ফিল্ড ওয়েল্ডিং এবং জয়েন্টের ফিল্ড আবরণের জন্য পাইপের প্রতিটি প্রান্তে আবরণটি সরানো বা শেষ করা হয়।
অর্ডার সংজ্ঞায়িত করা আবশ্যক:
- কাটব্যাকের দৈর্ঘ্য;
- মাত্রিক সহনশীলতা;
- আবরণের প্রান্তের কোণ;
- উন্মুক্ত ইস্পাত অবস্থা;
- আঠালো সমাপ্তি;
- খালি প্রান্তের অস্থায়ী সুরক্ষা;
- স্বয়ংক্রিয় বা ম্যানুয়াল ঢালাই সঙ্গে সামঞ্জস্য.
একটি প্রকাশিত অপারেটর স্পেসিফিকেশন 120 মিমি সহনশীলতা +20/â'0 মিমি একটি স্ট্যান্ডার্ড কাটব্যাক হিসাবে এবং 150 মিমি একই সহনশীলতা সহ যেখানে স্বয়ংক্রিয় ঢালাইয়ের জন্য অতিরিক্ত স্থান প্রয়োজন। এই মানগুলি প্রকল্প-নির্দিষ্ট উদাহরণ এবং সর্বজনীন মাত্রা নয়।
10. চূড়ান্ত পরিদর্শন, মেরামত এবং চিহ্নিতকরণ
প্রতিটি পাইপ চাক্ষুষ পরিদর্শন, আবরণ পুরুত্ব যাচাই এবং বিচ্ছিন্নতা সনাক্তকরণের বিষয়। অনুমোদিত আবরণের ক্ষতি একটি অনুমোদিত সিস্টেমের সাথে মেরামত করা হয় এবং একই প্রযোজ্য গ্রহণযোগ্য পদ্ধতির সাথে পুনরায় পরিদর্শন করা হয়।
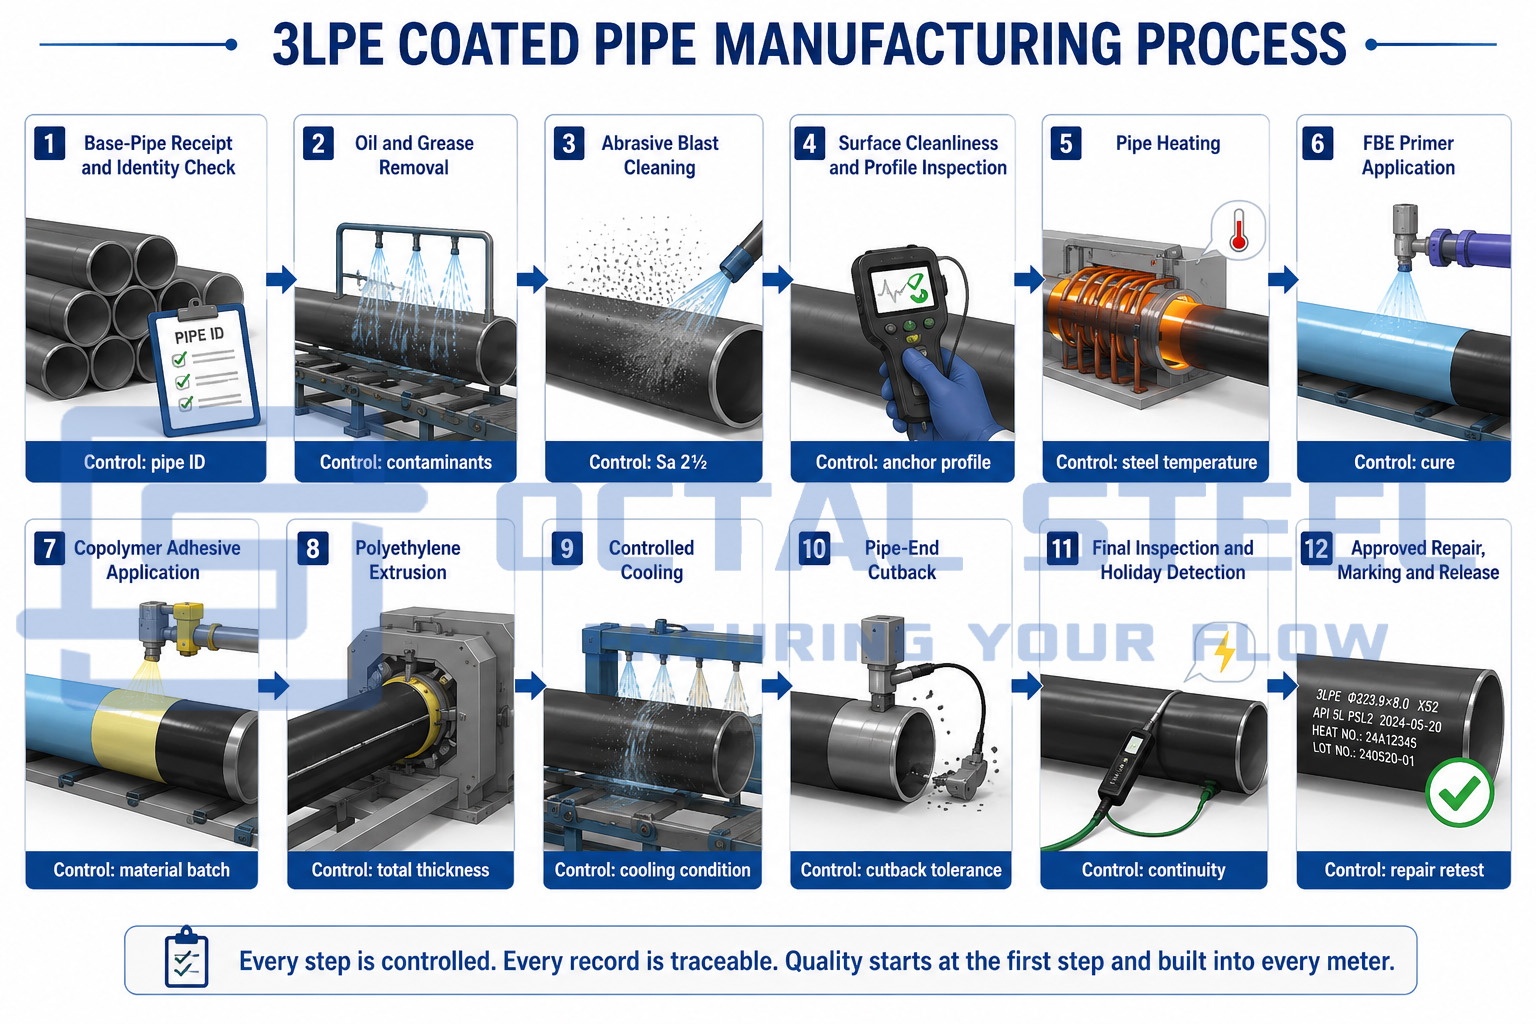
পাইপের আসল পরিচয় তারপর সমাপ্ত 3PE অ্যান্টি-জারা ইস্পাত পাইপে পুনরুদ্ধার করা হয়।
পাবলিক অপারেটর স্পেসিফিকেশনগুলির জন্য পৃষ্ঠের প্রস্তুতি, পাইপ গরম করা, এফবিই প্রয়োগ, আঠালো এবং পিই এক্সট্রুশন, নিভেন, কাটব্যাক প্রস্তুতি, যন্ত্র ক্রমাঙ্কন, মেরামত এবং প্রলিপ্ত পাইপ পরিচালনার নথিভুক্ত নিয়ন্ত্রণ প্রয়োজন।
পরিদর্শন এবং 3LPE প্রলিপ্ত পাইপ গ্রহণ
একটি নির্ভরযোগ্য 3PE আবরণ সিস্টেম প্রক্রিয়া রেকর্ড এবং সমাপ্ত পণ্য পরীক্ষার দ্বারা নিশ্চিত করা হয়, শুধুমাত্র চাক্ষুষ চেহারা নয়।
| পরিদর্শন পয়েন্ট | কিভাবে যাচাই করবেন | কি নিশ্চিত | নিয়ন্ত্রিত ঝুঁকি |
|---|---|---|---|
| পাইপ আইডেন্টিটি | চিহ্নিতকরণ এবং নথি পর্যালোচনা | সঠিক বেস পাইপ লেপ উত্পাদন প্রবেশ করে | গ্রেড বা কাস্ট নম্বর বিভ্রান্তি |
| পৃষ্ঠ পরিষ্কার | ভিজ্যুয়াল তুলনাকারী এবং অনুমোদিত পদ্ধতি | মিল স্কেল, মরিচা এবং দূষণ অপসারণ করা হয়েছে | কম FBE আনুগত্য |
| সারফেস প্রোফাইল | প্রোফাইল গেজ, কম্প্যারেটর বা রেপ্লিকা টেপ | ইপোক্সির জন্য পর্যাপ্ত যান্ত্রিক অ্যাঙ্করেজ | অকাল বিচ্ছিন্নতা |
| গুঁড়া এবং দ্রবণীয় লবণ | টেপ বা পরিবাহিতা পদ্ধতি যেখানে নির্দিষ্ট করা আছে | ব্লাস্টিংয়ের পরে পৃষ্ঠটি দূষিত হয় না | অসমোটিক ফোস্কা এবং দুর্বল বাঁধাই |
| অ্যাপ্লিকেশন তাপমাত্রা | ক্যালিব্রেটেড পাইরোমিটার এবং ক্রমাগত রেকর্ডিং | FBE যোগ্য তাপমাত্রা উইন্ডোর মধ্যে প্রয়োগ করা হয় | অপর্যাপ্ত নিরাময় বা তাপীয় অবক্ষয় |
| FBE এবং আঠালো বেধ | ক্রমাঙ্কিত বেধ পরিমাপ | প্রতিটি পৃথক স্তরের ন্যূনতম প্রয়োজনীয়তা পূরণ করা হয় | জারা বাধা বা দুর্বল বন্ধন |
| মোট বেধ | শরীর এবং জোড় জোন বরাবর পরিমাপ | প্রয়োজনীয় আবরণ বর্গ অর্জন করা হয় | প্রভাব এবং ইন্ডেন্টেশন ক্ষতি |
| ভিজ্যুয়াল পরিদর্শন | বাইরের পৃষ্ঠের 100% | কোন বলি, ফাঁক, বুদবুদ, অশ্রু বা delamination | গোপন আবেদন ত্রুটি |
| বিচ্ছিন্নতা সনাক্তকরণ | অনুমোদিত টান এ সম্পূর্ণ পরিধি ইলেকট্রনিক পরীক্ষা | আবরণের ধারাবাহিকতা এবং ছিদ্রের অনুপস্থিতি | ইস্পাতের সাথে ইলেক্ট্রোলাইটের সরাসরি যোগাযোগ |
| পিল বা বন্ড শক্তি পরীক্ষা | নির্দিষ্ট তাপমাত্রায় স্ট্রিপ পিল পরীক্ষা | PE, আঠালো, FBE এবং ইস্পাত মধ্যে ইউনিয়ন | স্তর বিচ্ছেদ |
| প্রভাব এবং ইন্ডেন্টেশন | যোগ্যতা বা উৎপাদন পরীক্ষা | হ্যান্ডলিং, ভর্তি এবং ঘনীভূত লোড প্রতিরোধ | সাইটে ক্ষতি |
| ক্যাথোডিক বিচ্ছিন্নতা | নির্দিষ্ট তাপমাত্রা এবং ভোল্টেজ অধীনে পরীক্ষাগার পরীক্ষা | ক্যাথোডিক সুরক্ষার অধীনে একটি ত্রুটির পাশে আবরণের আচরণ | চলচ্চিত্রের অধীনে মুক্তি |
| কাটব্যাক পরিদর্শন | টেপ, প্রোফাইল গেজ এবং ভিজ্যুয়াল পরীক্ষা | সঠিক ঢালাই এবং ক্ষেত্রের যৌথ এলাকা | ক্ষেত্র সামঞ্জস্য এবং আবরণ পুনরায় কাজ |
| মেরামতের পুনঃপরিদর্শন | পুরুত্ব এবং বিচ্ছিন্নতা পুনরায় পরীক্ষা | মেরামত করা এলাকা মুক্তির প্রয়োজনীয়তা পূরণ করে | নথিভুক্ত স্থানীয় ত্রুটি |
পরিদর্শন ফ্রিকোয়েন্সি অবশ্যই নির্বাচিত মান এবং অনুমোদিত ITP অনুসরণ করতে হবে। কিছু প্রকল্পের স্পেসিফিকেশনের জন্য প্রতিটি পাইপ পৃষ্ঠের 100% ভিজ্যুয়াল পরীক্ষা এবং বিচ্ছিন্নতা পরীক্ষার প্রয়োজন হয়, যখন ধ্বংসাত্মক পরীক্ষা যেমন পিলিং, প্রভাব, ইন্ডেন্টেশন এবং ক্যাথোডিক ডিসবন্ডমেন্ট সংজ্ঞায়িত যোগ্যতা, শিফট, ব্যাচ বা দৈনিক ফ্রিকোয়েন্সিতে সঞ্চালিত হয়।
বিচ্ছিন্নতা পরীক্ষার চাপ অন্য প্রকল্প থেকে অনুলিপি করা উচিত নয়. এটি প্রযোজ্য মান, আবরণের বেধ এবং অনুমোদিত পদ্ধতি অনুসারে নির্বাচিত হয়।
ডাউনলোড করুন: 3LPE_Coated_Pipe_Inspection_and_Acceptance_checklist_Revised.pdf
ইনস্টলেশন শর্ত অনুযায়ী অ্যাপ্লিকেশন
ভিজা বা ক্ষয়কারী মাটিতে চাপা দেওয়া পরিবহন লাইন
ট্রেঞ্চিং এবং ব্যাকফিলিংয়ের সময়, পাইপটি মাটির আর্দ্রতা, পাথর, যোগাযোগের চাপ এবং হ্যান্ডলিং লোডের সংস্পর্শে আসে। বাইরের PE স্তর ঘর্ষণ এবং প্রভাব ক্ষতি সীমিত করে, যখন FBE স্তর ইস্পাত পৃষ্ঠের জারা সুরক্ষা ইন্টারফেস বজায় রাখে।
পাইপটি পরিখায় প্রবেশ করার আগে গ্রহণযোগ্যতা বিচ্ছিন্নতা সনাক্তকরণ, সামগ্রিক বেধ, খোসার শক্তি এবং মেরামতের রেকর্ডের উপর ফোকাস করা উচিত।
পাথুরে ভরাট আর পাহাড়ি পথ
রক লেআউটগুলি ডাউনহিল এবং ইনফিলের সময় ঘনীভূত যোগাযোগ বিন্দু তৈরি করে। স্ট্যান্ডার্ড 3LPE এর জন্য একটি শক্তিশালী বেধের শ্রেণী, নির্বাচিত প্রতিরক্ষামূলক ফিলার বা একটি অতিরিক্ত ঘর্ষণ প্রতিরোধী ওভারলে প্রয়োজন হতে পারে।
লেপের সিদ্ধান্তটি ফিল স্পেসিফিকেশনের সাথে সংযুক্ত করা উচিত, এটি অনুমান করার পরিবর্তে যে কোনও 3LPE পাইপ অনিয়ন্ত্রিত শিলার যোগাযোগ সহ্য করতে পারে।
অনুভূমিক দিকনির্দেশক ড্রিলিং এবং ড্র্যাগ (HDD)
এইচডিডি টেনে লেপটিকে ক্রমাগত ঘর্ষণ, শিয়ারিং এবং লোকালাইজড গজিং এর বিষয়বস্তু করে। একটি প্রকল্পের জন্য মোটা পিই, একটি ঘর্ষণ-প্রতিরোধী ওভারলে বা অন্য একটি যোগ্য প্রতিরক্ষামূলক স্তর প্রয়োজন হতে পারে।
পর্যালোচনায় টেনে আনার দৈর্ঘ্য, গর্তের জ্যামিতি, মাটি এবং শিলার অবস্থা, প্রসার্য শক্তি, আবরণের বেধ এবং মেরামতের পরিকল্পনা অন্তর্ভুক্ত করা উচিত।
নদী, উপকূল এবং জলমগ্ন এলাকায় ইনস্টলেশন
নিমজ্জিত পাইপলাইনগুলির জন্য, 3LPE যেকোনো কংক্রিট ব্যালাস্ট আবরণ বা যান্ত্রিক সুরক্ষা স্তরের অধীনে অ্যান্টি-জারোশন সিস্টেম সরবরাহ করে।
3LPE এবং কংক্রিট ব্যালাস্ট আবরণের মধ্যে ইন্টারফেস অবশ্যই যোগ্য হতে হবে। শেষ জ্যামিতি, অ্যানোড ফিক্সেশন, ফিল্ড জংশন আবরণ এবং কংক্রিট-মুক্ত কাটব্যাক মাত্রাগুলিরও সমন্বয় প্রয়োজন।
দীর্ঘ দূরত্বের গ্যাস এবং তেলের পাইপলাইন
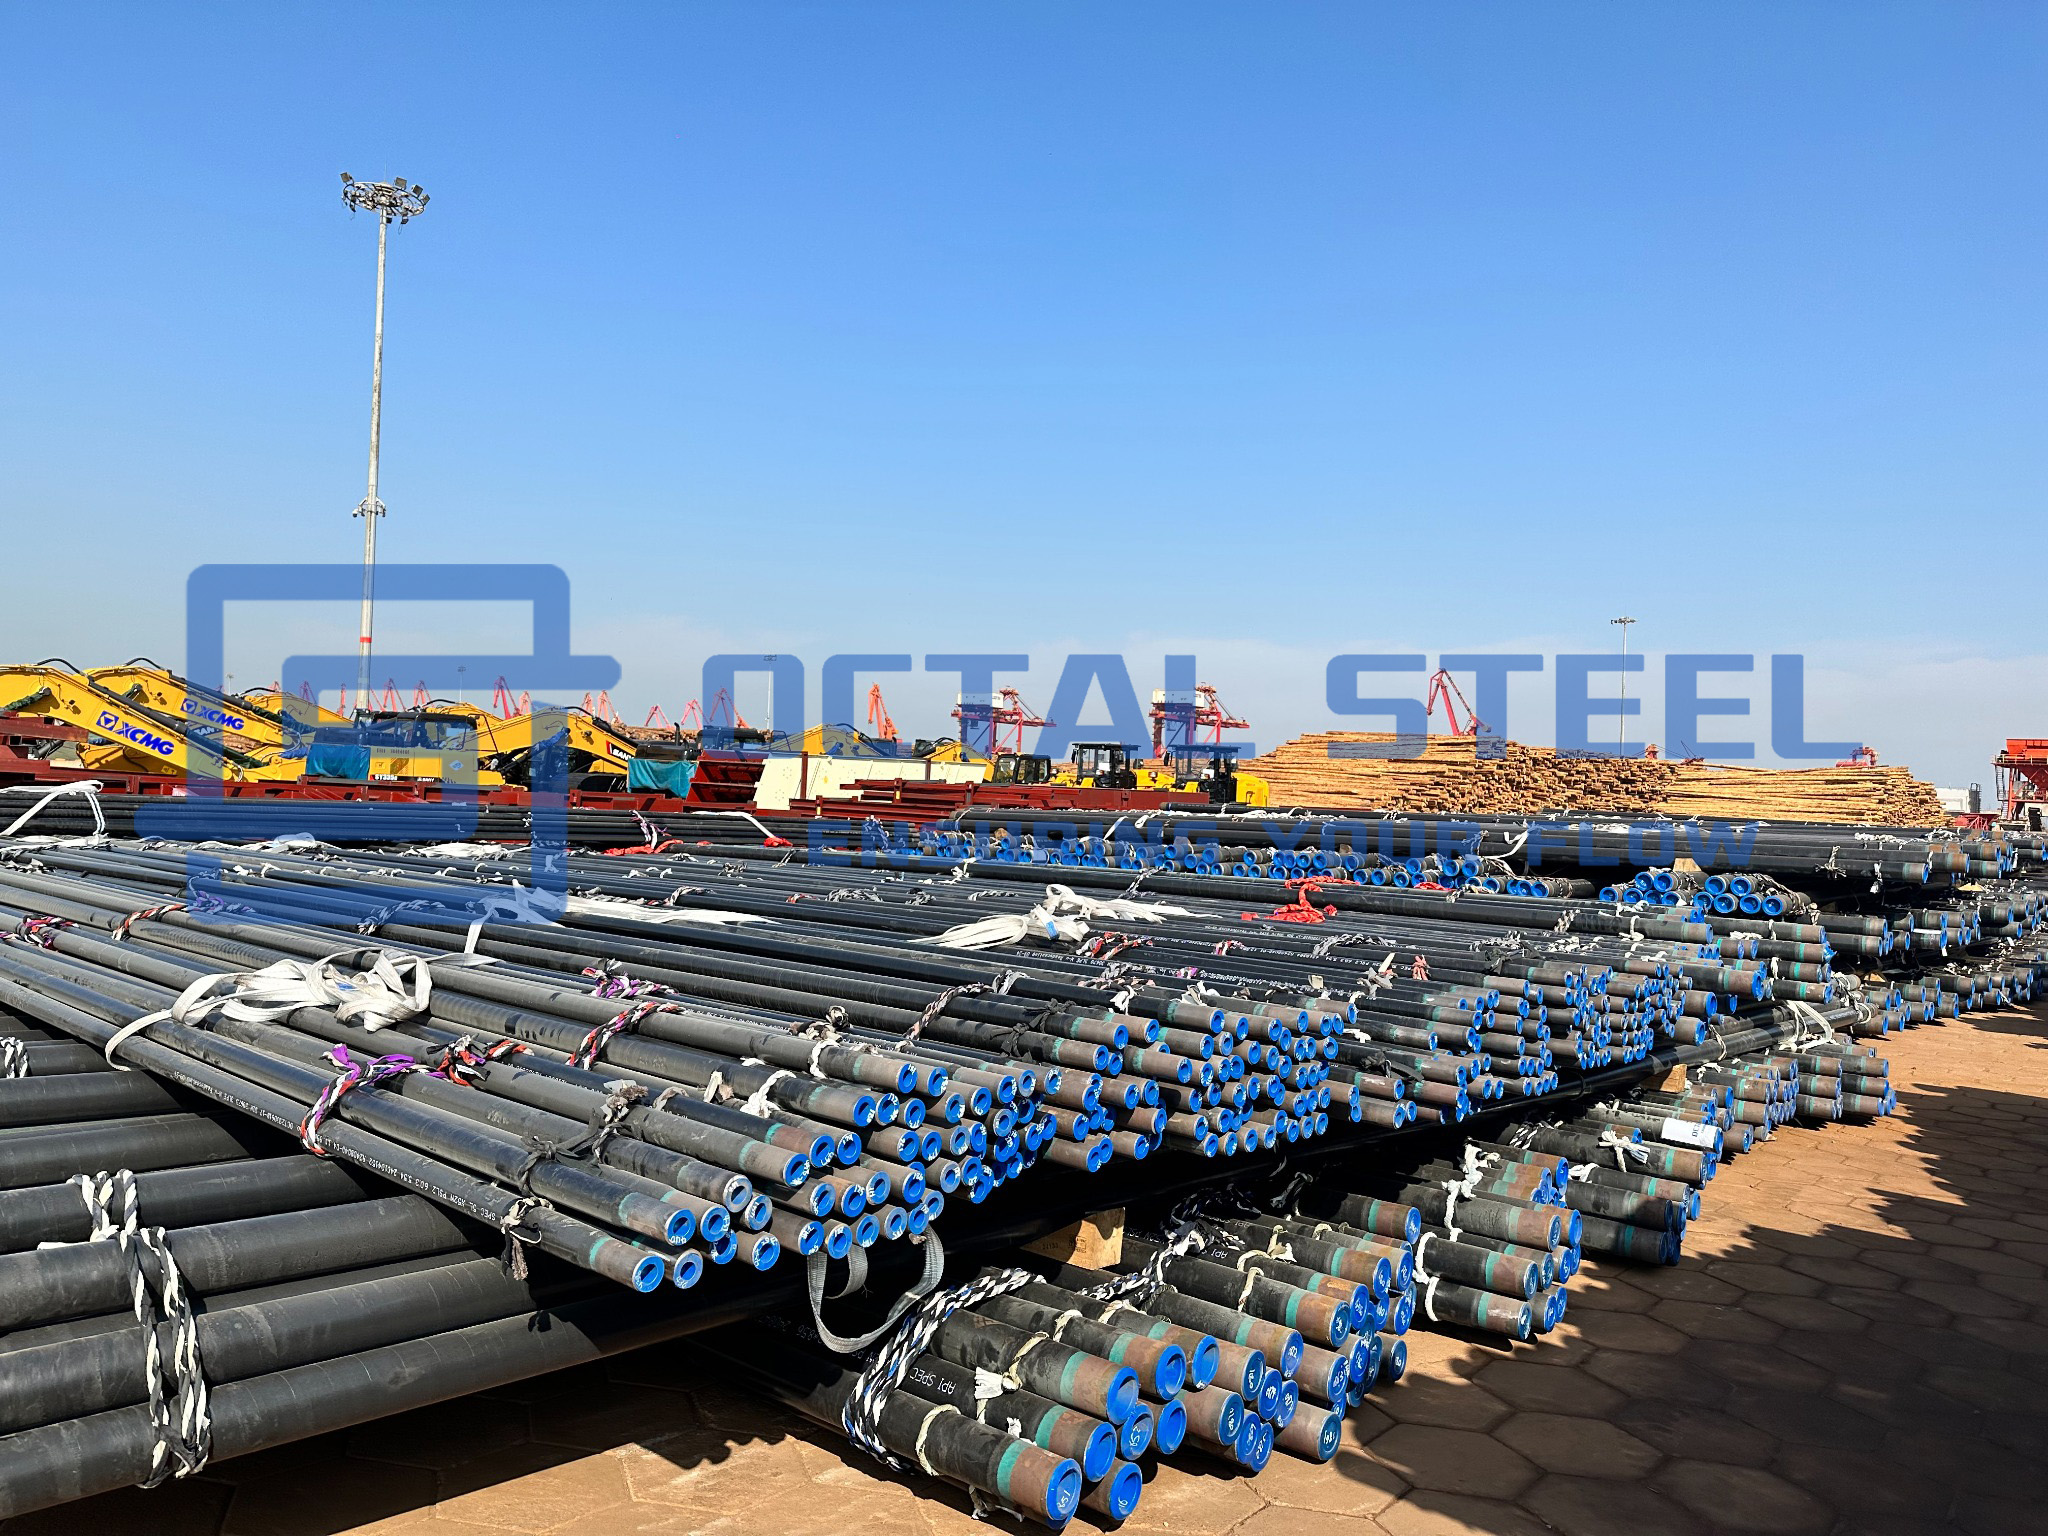
দীর্ঘায়িত পরিবহন, বারবার উত্তোলন, ইয়ার্ড স্টোরেজ এবং ক্রমাগত ফিল্ড ওয়েল্ডিং চালু হওয়ার আগে আবরণের ক্ষতির সম্ভাবনা বাড়িয়ে দেয়।
চালান লোড এবং মুক্তি না হওয়া পর্যন্ত পরিদর্শন চালিয়ে যেতে হবে। চূড়ান্ত পাইপ গণনা এবং মেরামতের রেকর্ড অবশ্যই প্যাকিং তালিকা এবং আবরণ পরিদর্শন রেকর্ডের সাথে মিলবে।
3LPE আবরণ অখণ্ডতা ঝুঁকি এবং চেকপয়েন্ট
একটি 3LPE আবরণ সিস্টেমের অখণ্ডতা পলিথিন স্তরের দৃশ্যমান অবস্থার চেয়ে বেশি নির্ভর করে। পৃষ্ঠের প্রস্তুতি, প্রয়োগের তাপমাত্রা, আঠালো সামঞ্জস্যতা, আবরণের বেধ এবং উত্পাদন ট্রেসেবিলিটি সমস্তই প্রভাবিত করে যে আবরণটি পরিচালনা, ইনস্টলেশন এবং দীর্ঘমেয়াদী পরিষেবার সময় লেগে থাকবে কিনা।
1. FBE আনুগত্য এবং ইস্পাত পৃষ্ঠ প্রস্তুতি
প্রধান ঝুঁকি: একটি দৃশ্যত অক্ষত পলিথিন স্তরের অধীনে FBE এর বিচ্ছিন্নতা।
তেল, লবণ, ধুলো, একটি অপর্যাপ্ত বিস্ফোরণ প্রোফাইল বা একটি ভুল পাইপ গরম করার তাপমাত্রা FBE প্রাইমার এবং ইস্পাত পৃষ্ঠের মধ্যে বন্ধনকে দুর্বল করতে পারে। আর্দ্রতা তারপর একটি সুস্পষ্ট বাহ্যিক ত্রুটি উত্পাদন ছাড়া আবরণ অধীনে স্থানান্তর করতে পারে.
চেকপয়েন্ট:
- পরিষ্কার এবং পৃষ্ঠ প্রোফাইল রেকর্ড;
- ধুলো এবং দ্রবণীয় লবণ পরীক্ষা যেখানে নির্দিষ্ট করা হয়েছে;
- ক্যালিব্রেটেড পাইপ তাপমাত্রা পর্যবেক্ষণ;
- FBE আবেদন এবং নিরাময় রেকর্ড;
- পিল রেজিস্ট্যান্স এবং ক্যাথোডিক ডিটাচমেন্ট পরীক্ষা।
2. FBE, আঠালো এবং পলিথিনের মধ্যে ইউনিয়ন
প্রাথমিক ঝুঁকি: হ্যান্ডলিং, কাটা বা ফিল্ড জয়েন্ট প্রস্তুতির সময় PE স্তর বিভাজন।
এটি সাধারণত বেমানান আবরণ উপকরণ, ভুল এক্সট্রুশন তাপমাত্রা, বা যোগ্য বন্ড উইন্ডোর বাইরে প্রয়োগের কারণে হয়।
চেকপয়েন্ট:
- FBE-আঠালো-PE উপকরণের অনুমোদিত সংমিশ্রণ;
- উপাদান ব্যাচ যাচাই;
- এক্সট্রুশন তাপমাত্রা এবং লাইন গতি রেকর্ড;
- পদ্ধতিগত যোগ্যতা পরীক্ষা (PQT) ডকুমেন্টেশন;
- খোসা উৎপাদন বা বন্ড শক্তি পরীক্ষা।
3. আবরণ বেধ এবং seam কভারেজ
প্রধান ঝুঁকি: প্রভাব, ইন্ডেন্টেশন বা ঘর্ষণ কম প্রতিরোধের স্থানীয়ভাবে দুর্বল এলাকা।
অস্থির এক্সট্রুশন, অসম রেখার গতি, বা অনুদৈর্ঘ্য এবং সর্পিল সীমের চারপাশে অপর্যাপ্ত চাপ কম পুরুত্ব বা আটকা বাতাসের জায়গা তৈরি করতে পারে।
চেকপয়েন্ট:
- শরীর বরাবর আবরণ বেধ পরিমাপ;
- LSAW, SSAW বা HFW ওয়েল্ডিং জোনে অতিরিক্ত চেক;
- ঢালাই শীর্ষ পরিদর্শন;
- বায়ু আটকানো এবং ওভারল্যাপ নিয়ন্ত্রণ;
- ITP এর প্রয়োজন হলে পাইপ-বাই-পাইপ বেধ রেকর্ড করে।
4. প্রান্তের কাটব্যাক এবং ফিল্ড জয়েন্টের প্রস্তুতি
প্রাথমিক ঝুঁকি: ঢালাই বিলম্ব, দুর্বল ফিট বা ফিল্ড জয়েন্ট আবরণ পুনরায় কাজ.
ভুল কাটব্যাক দৈর্ঘ্য, ক্ষতিগ্রস্ত আবরণ প্রান্ত, বা অনুপযুক্তভাবে প্রস্তুত উন্মুক্ত ইস্পাত ঘের জোড় এবং ফিল্ড জয়েন্টের পরবর্তী আবরণে হস্তক্ষেপ করতে পারে।
চেকপয়েন্ট:
- কাটব্যাক দৈর্ঘ্য পরিমাপ এবং সহনশীলতা;
- আবরণ প্রান্ত প্রোফাইল পরিদর্শন;
- উন্মুক্ত স্টিলের পৃষ্ঠের অবস্থা;
- স্টোরেজ এবং পরিবহনের সময় শেষ সুরক্ষা;
- নির্বাচিত ফিল্ড বন্ড আবরণ সিস্টেমের সাথে সামঞ্জস্যের জন্য পরীক্ষা করুন।
5. আবরণ ক্ষতি এবং মেরামত রিলিজ
প্রধান ঝুঁকি: স্থানীয় ত্রুটি যা মেরামত করা হয় কিন্তু চূড়ান্ত পরিদর্শনে বা সাইটে যাচাই করা যায় না।
একটি নথিভুক্ত অবস্থান, পদ্ধতি, বা পুনরায় পরিদর্শন ছাড়া সম্পাদিত মেরামত আবরণ ট্রেসেবিলিটি চেইন ব্যাহত করতে পারে।
চেকপয়েন্ট:
- অনুমোদিত মেরামত উপাদান সিস্টেম;
- সংজ্ঞায়িত সর্বাধিক মেরামতের আকার;
- মেরামত অবস্থান মানচিত্র;
- পুরুত্ব এবং বিচ্ছিন্নতা পুনরায় পরীক্ষা করা;
- পাইপ নম্বরের সাথে সংযুক্ত মেরামত এবং পুনরায় পরিদর্শন রেকর্ড।
6. পাইপলাইন এবং আবরণ ব্যাচ ট্রেসেবিলিটি
প্রাথমিক ঝুঁকি: বেস পাইপলাইন, আবরণ সামগ্রী, বা পরিদর্শন ফলাফল চূড়ান্ত প্রকাশের সাথে মেলে না।
মার্কিং স্থানান্তর এবং ব্যাচ নিয়ন্ত্রণ বজায় না থাকলে ব্লাস্টিং বা আবরণের সময় পাইপের পরিচয় হারিয়ে যেতে পারে।
চেকপয়েন্ট:
- পাইপ নম্বর ক্রমাগত পর্যবেক্ষণ;
- কাস্ট নম্বর এবং MTC যাচাইকরণ;
- FBE, আঠালো এবং PE ব্যাচ রেকর্ড;
- আবরণ এবং পরিদর্শন উত্পাদন শিফট রেকর্ড;
- চূড়ান্ত চিহ্নিতকরণ প্যাকিং তালিকা পাইপিং মানচিত্রের সাথে সংযুক্ত।
বাইরের PE স্তরটি দৃশ্যত অক্ষত থাকতে পারে এমনকি যখন এটির নীচের আনুগত্য ইতিমধ্যেই খারাপ হয়ে গেছে। এই কারণে, পৃষ্ঠের প্রস্তুতির রেকর্ড, প্রক্রিয়া তাপমাত্রা পর্যবেক্ষণ, খোসা পরীক্ষা, এবং ক্যাথোডিক প্রকাশের ফলাফলগুলি কেবল আবরণের চেহারার চেয়ে গ্রহণযোগ্যতার শক্তিশালী প্রমাণ দেয়।
ডাউনলোড করুন: 3LPE_Coating_Integrity_Risks_and_Control_Points_Balanced.pdf
ডকুমেন্টেশন এবং ট্রেসেবিলিটি
একটি সম্পূর্ণ রিলিজ প্যাকেজ নিম্নলিখিত পরিচয় স্ট্রিং বজায় রাখা আবশ্যক:
পাইপ মার্কিং â†' ঢালাই নম্বর â†' বেস পাইপের MTC â†' পাইপ নম্বর â†' লেপ উপাদানের ব্যাচ â†' আবরণ উত্পাদন স্থানান্তর â†' প্রক্রিয়া তাপমাত্রা রেকর্ড â†' পুরুত্ব এবং বিচ্ছিন্নতা প্রতিবেদন â†' ধ্বংসাত্মক পরীক্ষার ফলাফল â†' মেরামত এবং পুনঃনিরীক্ষণ রেকর্ড â†' চূড়ান্ত প্যাকিং তালিকা' পাইপ রিলিজ' মেরামত এবং পুনঃনিরীক্ষণ রেকর্ড â†' চূড়ান্ত প্যাকিং তালিকা
প্রস্তাবিত নথি অন্তর্ভুক্ত:
- বেস পাইপের EN 10204 3.1 উপাদান শংসাপত্র;
- বেস পাইপ মাত্রিক এবং NDT রিপোর্ট;
- FBE, আঠালো এবং PE জন্য আবরণ উপাদান শংসাপত্র;
- অনুমোদিত আবেদন পদ্ধতির স্পেসিফিকেশন;
- পদ্ধতিগত যোগ্যতা পরীক্ষা (PQT) রিপোর্ট;
- পরিদর্শন এবং পরীক্ষা পরিকল্পনা (ITP);
- যন্ত্র ক্রমাঙ্কন শংসাপত্র;
- পৃষ্ঠ প্রস্তুতি রেকর্ড;
- প্রয়োগ এবং এক্সট্রুশন তাপমাত্রা রেকর্ড;
- আবরণ বেধ রিপোর্ট;
- অবিচ্ছিন্নতা সনাক্তকরণ রিপোর্ট;
- পিল রেজিস্ট্যান্স রিপোর্ট এবং প্রোডাকশন ট্রায়াল;
- মেরামত লগ এবং অবস্থান মানচিত্র;
- পাইপ শেষ কাটব্যাক রিপোর্ট;
- চূড়ান্ত চাক্ষুষ পরিদর্শন রেকর্ড;
- পাইপ নম্বর বা লেপ লট লিঙ্ক প্যাকিং তালিকা;
- যেখানে নির্দিষ্ট করা হয়েছে তৃতীয় পক্ষের পরিদর্শন থেকে মুক্তি।
পাবলিক অপারেটর স্পেসিফিকেশনের জন্য লেপ উপাদান, আবরণ পদ্ধতি, পিকিউটি ডকুমেন্টেশন, ক্রমাঙ্কন রেকর্ড, উৎপাদন রেকর্ড, পরীক্ষার প্রতিবেদন এবং উৎপাদন প্রকাশের আগে হ্যান্ডলিং পদ্ধতির লট-লেভেল সার্টিফিকেশন প্রয়োজন।
প্রায়শই জিজ্ঞাসিত প্রশ্ন (FAQ)
একটি 3LPE প্রলিপ্ত পাইপ RFQ কি অন্তর্ভুক্ত করা উচিত?
বেস পাইপের মান, গ্রেড, PSL, OD, দেয়ালের বেধ, দৈর্ঘ্য এবং প্রকার নির্দেশ করুন। এছাড়াও আবরণ মান, তাপমাত্রা শ্রেণী, স্তর প্রতি ন্যূনতম বেধ, মোট বেধ, কাটব্যাক, পরিদর্শন সুযোগ, মেরামতের সীমা এবং প্রয়োজনীয় নথি সংজ্ঞায়িত করুন।
কি মান 3LPE আবরণ প্রযোজ্য?
প্রধান আন্তর্জাতিক মান হল ISO 21809-1:2018। প্রকল্পগুলি DIN 30670-1:2024 বা CSA Z245.21:22ও নির্দিষ্ট করতে পারে। স্টিলের পাইপ নিজেই আলাদাভাবে API 5L, ISO 3183 বা অন্য অনুমোদিত বেস পাইপ স্ট্যান্ডার্ডে অর্ডার করতে হবে।
API 5L কি 3LPE আবরণকে কভার করে?
নং API 5L স্টিল লাইন পাইপ কভার করে, বাইরের আবরণ সিস্টেম নয়। 3LPE-এর সাথে সম্মতির জন্য আবরণ উপাদান শংসাপত্র, একটি অনুমোদিত আবেদন পদ্ধতি, PQT, ITP এবং আবরণ পরিদর্শন প্রতিবেদন প্রয়োজন।
3LPE লেপের বেধ কিভাবে নির্দিষ্ট করা হয়?
বেধ পাইপ OD, আবরণ শ্রেণী, পরিষেবার তাপমাত্রা, টেম্পারিং ঝুঁকি এবং প্রকল্পের স্পেসিফিকেশনের উপর নির্ভর করে। RFQ অবশ্যই FBE এর ন্যূনতম বেধ, আঠালো এবং আবরণের মোট বেধ নির্দেশ করবে। সমস্ত প্রকল্পের জন্য একটি একক সর্বজনীন বেধ ব্যবহার করা উচিত নয়।
3LPE এবং FBE এর মধ্যে পার্থক্য কি?
এফবিই হল ইপোক্সির একটি একক স্তর যা সরাসরি প্রস্তুত স্টিলের সাথে যুক্ত। 3LPE একটি কপোলিমার আঠালো এবং একটি পলিথিন স্তর যুক্ত করে, যা প্রভাব, ঘর্ষণ, ইন্ডেন্টেশন এবং হ্যান্ডলিং ক্ষতির জন্য আরও বেশি প্রতিরোধ প্রদান করে।
গরম ট্যাগ: 3lpe প্রলিপ্ত পাইপের স্পেসিফিকেশন, সরবরাহকারী, কাস্টমাইজড, পাইকারি, সস্তা, ডিসকাউন্ট, মূল্য তালিকা, কম দাম, স্টকে, বিনামূল্যের নমুনা


